

個人積分:645分
文章編號:10026359


個人積分:412分
文章編號:10026703

個人積分:25分
文章編號:10026981
個人積分:0分
文章編號:10027596

個人積分:43分
文章編號:10030307
tiger3456 wrote:
我看你有把所有焊道重新磨過並拋光過
你說有在做陽極處理?可是裡頭又提到粉體烤漆
總之有沒有這些細部照片,想看看你大老婆拉皮後的皮膚
看看皺紋還看得到嗎?
小弟早將資料備好,就等高手出面穿針引線。
謝謝老虎大大做球給小弟我
關於大大的疑問回覆如下:
(備註:如下內容有許多部分已超出本人之專業領域,若有錯誤,歡迎各方賢達出面指正)
1.粉體烤漆:
白忙一場的拋光


一開始無法陽極的配件共有2部分,"前叉"及"煞車手把"(皆為鑄造品)
依工作上的經驗,凡鋁鑄品無法陽極,當然優先懷疑其製造過程用料不純所致

但,在01爬文後才知道,主要前叉材質應為"鋁鎂合金"(鎂的比重比鋁低,如此才能輕量化)
這也為無法進行陽極處理,做了一個合理的解釋
若是有其他高手可免費提供"光譜分析儀"服務的話(溶解測試也可以)

小弟樂意將此前叉捐出(反正現在也是廢物一支了)

因此,才將此2部分轉而採用粉體烤漆
但前叉管內有套入塑膠內管(猜測為POM材質),為製造過程中,用專屬製具甚至油壓機台擠入
內管無法拆解下來,只能讓他跟著跑一遍表面處理流程了
在跑陽極前有考慮到,酸性及100度C的環境,跑完後塑膠內管"表面"完好

至於有沒有造成材質脆化,或其他質變甚至影響壽命,現在也死無對證了
而粉體烤漆前,忘了考量200度C的烘烤環境

(如果人生可以重來,我絕對不會輕言放手,讓他離我而去)

於是就..........
.........
.......
.....
...
.
爆漿


(打了這麼多"點點點...."不知道會不會被蔣大罵?
)2.細部皺紋:
(備註:因現今攝影科技之限制,及每人螢幕之調整皆不同,所附之照片皆無法100%呈現應有之金屬色澤)
因 MTA-520 之車架管材有經過油壓整形加工,退漆後可看到明顯之油壓拉伸紋路
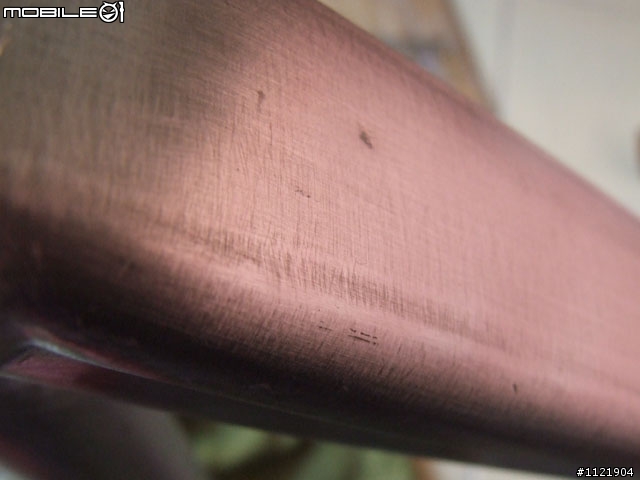
請"老塞"(台語)幫忙拋光,(真不愧是老塞,大老婆被他搞到暴靓的)


先前有提到
大老婆還吵著要刺青,但在醫師的建議下,暫時先不做

我本意是想採用拉絲上字,但是老塞認為此部份細緻度過高,耗時甚久(老人家眼睛不行了
 )
更重要的是,此素材陽極完會如何,大家都沒把握,怕白忙一場,到頭來一場空(真的被他猜中
 )
於是我將大老婆帶回家自製,拉絲一些簡易線條(這下子換我白忙一場)
Before

After


陽極後近看,可看到管材上的毛孔,以及焊道因高溫質變產生陽極後之色差


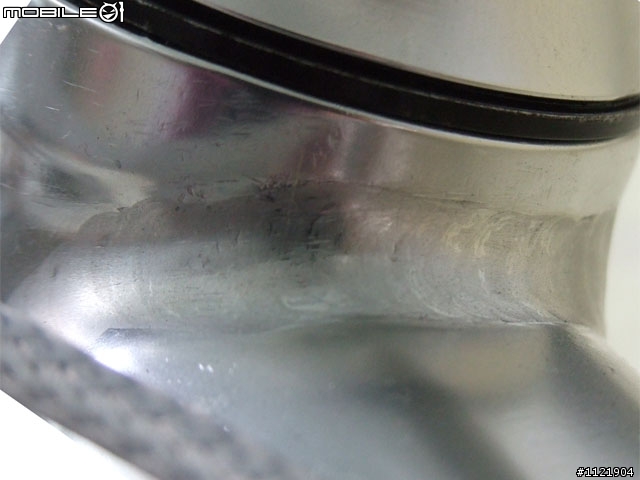


備註:如上內容有許多部分已超出本人之專業領域,若有錯誤,歡迎各方賢達出面指正
--------------------------------------------- 中場休息的分隔線 ---------------------------------------------
順便增加一下拍攝現場的照片




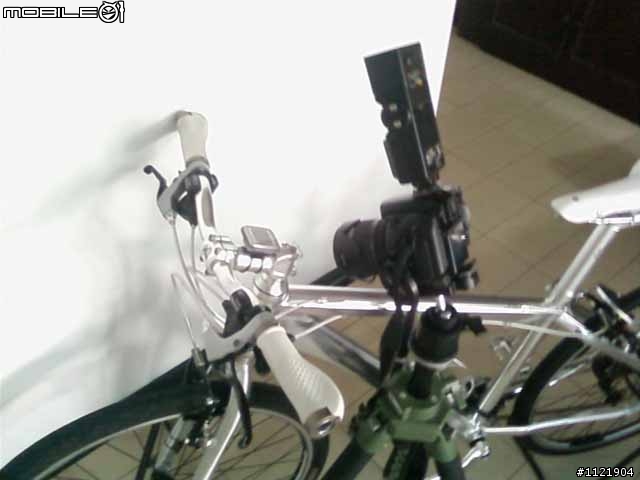

-------------------------- 01/23 23:10 更新補充如下 --------------------------
針對網友的PM及車友常問的問題整理如下
1.此表面處理稱為,"光面素材""陽極處理""亮""本色"(亮本色又稱之為亮銀)
相對而言,衍生之變化有如下

"光面素材"---沙面素材
"陽極處理"---硬陽處理(硬陽則無如下之選項)
"亮"---霧
"本色"---藍黃紅金...(族繁不及備載)
2.耐磨強度:陽極之膜厚雖不比硬陽,但已有一定之抗刮強度,一般使用上皆無刮傷的疑慮
若是摔車的話,管你陽具硬不硬,下場都是一樣慘
(傷痕太深的話還會露出底層男兒本色)PS.手邊的隨車打氣桶甚至落地打氣桶,外殼有可能就是陽極亮本色,拿出來刮刮看就知道了
3.焊道打磨及拋光:
主要是請廠商公司裡的老師傅幫忙,他做初一我做十五(其實是星期一到五放他那邊,假日我拿回家接手)
雖然是5天比2天,怎麼看都是我做的比他多
 (當然,他只是利用有空的時候義務幫忙)
首先自行在家退漆,打磨主要是用小型手拋機及砂輪機,砂輪則是從最早的鋼絲刷,到最後的羊毛輪
PS.沒經驗的人切勿自行嘗試,有許多砂輪是老塞的壓箱寶,甚至自行製作,市面上根本買不到。
補充:G牌(及其他市售)的拉絲紋車架,都是在車架燒焊前就先將個別管材拉絲,才進行車架燒焊成形
4.新的前叉:是誤打誤撞剛好在拍賣網站找到的,價格便宜跟車架又相配
5.更新的零配件:前叉(不得不換
),座墊、手把、煞變內外線(以上為配色需要 ),
鏈條(原有鏈條已使用超過3000KM),煞車補強板(純屬騷包
)後胎(Maxxis 26/1.25 ,前胎正新 26/1.5 未換),陪林頭碗
6.全車重量:原廠提供為13.6KG,扣除前叉及輪胎差額,及原烤漆及駐車架拔除
猜測現應為11.5KG(說真的,MTA-520的車架並不重,那隻原廠前叉甚至有可能比車架還重
)7.花費:
老塞的拋光費用以香菸、檳榔及阿比支付
(南部人都喝阿比,要是拿阿B過去的話,會被罵到臭頭。當然,他還是一邊罵一邊喝,罵到喝完為只)
上述的採購費用,回頭再向公司申請交際費

(手中還有大半的收據還沒報,這下子要自己糊牛屎了
)因公司有陽極處理設備,上班時順手帶去,下班時他就已經自己脫胎換骨了...

以上
-----------------------------------------------------------------------
荒野大鏢客 wrote:
若想跟進,您建議製程是哪一種較方便?
去漆~拋光~陽極
去漆~拋光~硬陽極
去漆~噴砂~陽極(硬陽極)
歡迎眾淫(銀)蟲弟兄們跟進,扒光老婆的所有衣物
若本身有相關技術,或有支援管道的話,其實是沒多大的難度
(很耗時倒是真的,我從拆第一顆螺絲,小零件試做,到最後安全測試無虞才拍照,花了2個月
)因陽極處理過程中,不可有鐵類或其他異類金屬,請先到文具店買一塊"強力"磁鐵
請務必確認頭碗座、煞車鐵心、後勾片...都已拆除(有專用工具最好,不要學偶這種粗人用土炮暴力法
)拆完後,再用磁鐵做全身超音波掃描
建議較方便的製程為---去漆~粗拋~噴砂~陽極
1.去漆:請到全省各大五金行或油漆店購買去漆水,另外要注意的是,車架都是使用粉體烤漆,
附著度極高,去漆過程需重複進行數次(我就做了4~5次,才脫落了約95%的表面烤漆)
2.粗拋:將未脫落之烤漆拋除,若有摔車刮痕順便修飾一下
3.噴砂:這是最方便快速的方式,可節省步驟2的工時
4.陽極:建議做陽極,顏色選擇多樣化,跟輪胎、座墊、包包、手把一起配色,更有整體感
(硬陽只能做深色係)
--------------------------- 01/24 09:55 補充 ---------------------------
各位大大,請不要再PM給小弟,問我鋼管車要怎麼做陽極
鋼管車是沒辦法陽極的,24樓的izack大大已有說明,陽極主要是針對鋁和鈦金屬
izack wrote:
陽極處理,Anodizing
屬於電汽化學的一種金屬表面處裡,大多用在鋁和鈦金屬的表面顏色和硬化,因一般電鍍被鍍物掛在陰極,
而鋁鈦這類金屬掛在陽極所以叫陽極處理,鋁經陽極表面會產生很細微的孔洞,以細緻的墨水填入孔洞再加
溫封色後完成,和鈦不一樣的是鈦經陽極會自然發色不須墨水,這類處理純金屬效果較好(但純鋁太軟工業
上少用),鋁合金6開頭和7開頭也都有不錯效果,陽極算較污染環境的加工,希望加工場多少做些廢水處理。
這類處理須經驗,溫度、電壓、時間都關係到成品的顏色純厚度不建意自己處理,當然想自己創作就另當別論
鐵類物品放進處理池的話,會溶化到連渣都不見蛋
 (比王水溶屍更可怕)
鋼管車的同好,請自行上網搜尋"水電鍍"、"真空電鍍"、"硬鉻電鍍"或"鍍鉻"
個人積分:412分
文章編號:10031178
個人積分:43分
文章編號:10031244
個人積分:412分
文章編號:10031272
個人積分:5分
文章編號:10031313

個人積分:7分
文章編號:10032411















